Cómo calcular el tiempo estándar de una operación: la fórmula, los suplementos y un ejemplo práctico
- #tiempo estándar
- #suplementos
- #valoración del ritmo
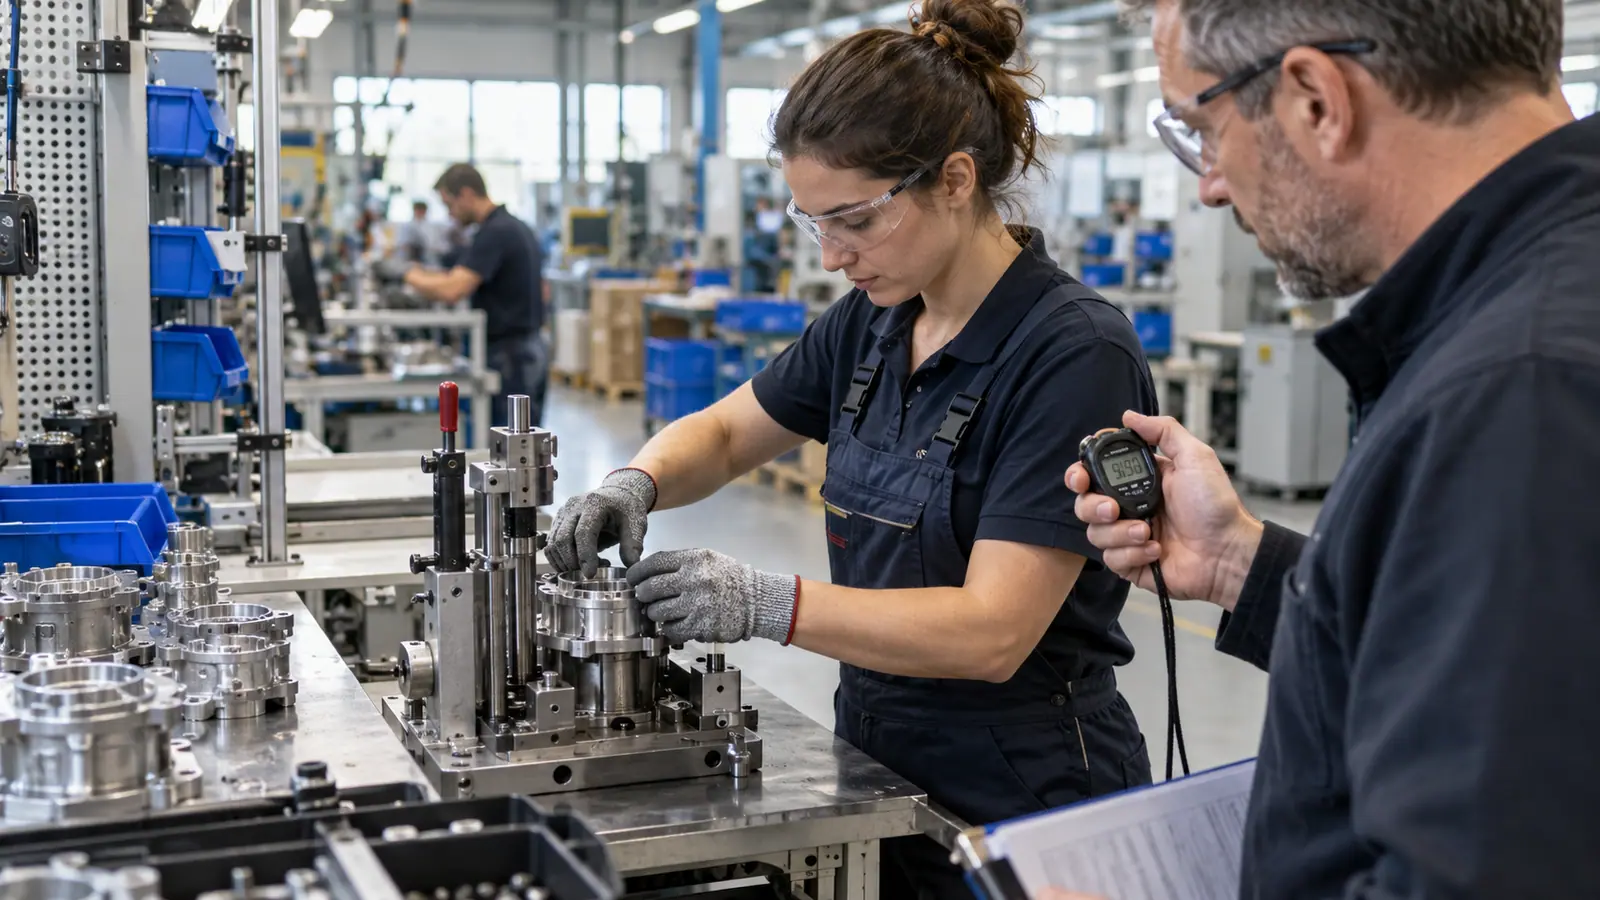
Tu comercial pregunta cuánto tarda una pieza y producción responde «unos cuatro minutos». Con ese número se cotiza el pedido, se promete la fecha y se calcula el coste. Cuando la pieza llega al taller, resulta que «unos cuatro minutos» eran cuatro con cuarenta en condiciones normales, y cuatro con ochenta cuando hay que cargar material, esperar al utillaje y atender al puesto como se atiende de verdad. La diferencia no parece grande: es un diez por ciento que se repite en cada pieza, en cada pedido y en cada cierre de mes, y que decide si el margen que prometía la oferta existe o no.
Esa diferencia es exactamente lo que separa un tiempo estándar de una estimación. El tiempo estándar es lo que cuesta fabricar una unidad en tiempo de trabajo, en condiciones normales, con la valoración del ritmo y los suplementos ya aplicados. Es la base para cotizar, para planificar, para calcular cuántos operarios hace falta y para saber si la línea cumple. Y se calcula con una fórmula sencilla y tres decisiones que hay que tomar con criterio. Este artículo explica el cálculo paso a paso, con el ejemplo numérico completo y los errores que más cotizaciones rompen.
Qué es el tiempo estándar y por qué no basta con cronometrar
Cronometrar una operación da un tiempo medio: lo que tarda la pieza cuando alguien la observa y registra. Ese dato es necesario, pero no suficiente, por dos razones.
La primera es que quien trabaja ante un observador rara vez trabaja como trabaja un turno normal: unas veces se acelera, otras se aletarga, y el tiempo observado no representa por sí solo el ritmo sostenible de la operación. La segunda es que la jornada no es todo trabajo de la pieza: hay fatiga, necesidades personales, esperas, ajustes y otras contingencias inherentes al puesto. Un estándar que ignora todo eso mide un laboratorio, no una fábrica, y prometer producción con él sale siempre optimista.
Por eso el cálculo del tiempo estándar tiene tres pasos: medir el tiempo, valorar el ritmo al que se trabajó y añadir los suplementos que correspondan al puesto. El resultado es un número que se puede defender en una reunión: si alguien pregunta de dónde sale, la respuesta son datos, no memoria.
Cómo calcular el tiempo estándar, paso a paso
1. Mide el tiempo medio de la operación
Divide el trabajo en elementos con sentido (preparar, montar, comprobar, retirar) y cronometra cada uno con un cronómetro digital, tomando varias observaciones por elemento. El tiempo medio de cada elemento se obtiene descartando valores anómalos y promediando el resto; la suma de los elementos da el tiempo medio de la operación.
Este es el terreno del cronoanálisis, y es donde herramientas como Cronometras hacen el trabajo ingrato: cronómetro digital elemento a elemento, registro de observaciones y cálculo del tiempo estándar con sus suplementos, exportable después a PDF, Excel o JSON. Si prefieres papel y boli, la plantilla de estudio de métodos y tiempos documenta el trabajo elemento a elemento con tipos de elemento definidos.
2. Valora el ritmo de trabajo
La valoración del ritmo ajusta el tiempo observado al ritmo que un operario normal mantendría de forma sostenida. Si quien observó trabajaba un 8 por ciento por encima del ritmo normal, el tiempo valorado es el observado multiplicado por 1,08: el trabajo cuesta ese tiempo aunque la muestra saliera rápida. Ese tiempo ya ajustado es el tiempo normal (TN).
Hay varios sistemas de valoración del ritmo. El más ágil y directo es la apreciación sintética, en la que el técnico valora el ritmo directamente mientras observa; requiere cierto entrenamiento —como lo requieren todos—, y es el que da resultados más rápidos cuando se domina. Históricamente, las escalas de puntuación del trabajo como el sistema Bedaux —donde el ritmo normal vale 60 puntos y un ritmo incentivado típico, 80, equivalente a 133 sobre la escala centesimal donde lo normal vale 100— o la escala Westinghouse han servido para lo mismo: ponerle número al ritmo. Son conocimiento del sector, y la escala que uses importa menos que usar siempre la misma y aplicarla con criterio uniforme.
3. Aplica los suplementos
Los suplementos cubren lo que la operación tiene de trabajo humano y no de reloj: fatiga, condiciones del ambiente, necesidades personales y contingencias del puesto. Los cuadros de suplementos habituales en la práctica española son los de la OIT y los del TAL, y se aplican como porcentajes sobre el tiempo normal.
Aquí viene la fórmula completa:
TS = TN × (1 + Σ suplementos)
Donde Σ suplementos es la suma de los porcentajes aplicables, expresada en tanto por uno: si el puesto tiene un 5 por ciento de fatiga, un 3 por ciento de necesidades personales y un 2 por ciento de contingencias, la suma es del 10 por ciento y el factor es 1,10. La calculadora de tiempo estándar aplica esta fórmula en segundos: introduces el tiempo normal y los porcentajes de cada suplemento, y te devuelve el tiempo estándar, el factor aplicado y la producción por hora que de él se deriva.
4. Traduce el estándar a la consecuencia de negocio
Un estándar que se guarda en un cajón no vale nada. El paso final es convertirlo en lo que la empresa decide con él: cuánto cuesta fabricar una unidad en tiempo de trabajo, cuántas piezas salen por hora (60 dividido entre el TS), cuánto tarda un lote y cuántos operarios o turnos hacen falta para cumplir un pedido. Si el producto pasa por varias operaciones, la calculadora de tiempo estándar de un producto suma los tiempos de todas las operaciones y amortiza la preparación del lote sobre las piezas del lote.
Caso práctico simulado
Caso práctico simulado. Ejemplo construido con fines didácticos a partir de parámetros plausibles del sector. No corresponde a una implantación real de ProdCont ni de las herramientas citadas en este artículo.
Una operación de montaje se cronometra elemento a elemento. El tiempo medio observado de la operación es de 3,52 minutos por pieza. La valoración del ritmo aprecia que se trabajó un 8 por ciento por encima del ritmo normal, es decir, al 108 por ciento.
Paso 1 — tiempo normal. TN = 3,52 × 1,08 = 3,80 minutos. El trabajo cuesta 3,80 minutos de ritmo normal, aunque la muestra saliera en 3,52.
Paso 2 — suplementos. Al puesto le corresponden: fatiga 5 por ciento, necesidades personales 3 por ciento y contingencias 2 por ciento. La suma es del 10 por ciento y el factor, 1,10.
Paso 3 — tiempo estándar. TS = 3,80 × 1,10 = 4,18 minutos por pieza.
Paso 4 — consecuencias de negocio. Con 4,18 minutos por pieza, la operación produce 60 / 4,18 = unas 14,4 piezas por hora. Un lote de 240 piezas exige 240 × 4,18 = 1.003,2 minutos = 16,72 horas, es decir, 3 turnos de 8 horas.
Ahora compáralo con el error clásico: cotizar y planificar con el tiempo observado sin más (3,52 minutos) o con el tiempo normal sin suplementos (3,80 minutos). Con 3,80 minutos, la cuenta promete 15,8 piezas por hora y el lote de 240 en 15,2 horas: 2 turnos. Un turno entero de diferencia en el calendario entre la promesa y la realidad, y 1,52 horas de trabajo adicional que alguien pagará en horas extras o en una fecha incumplida. Y eso sin contar con que la media observada sin valoración habría dado todavía más piezas por hora de las que caben. La calculadora de tiempo estándar muestra esta diferencia de un vistazo: introduce el tiempo normal y mira cómo el factor de suplementos mueve la producción por hora.
Del estándar a la decisión: dónde se usa este número
Un tiempo estándar bien calculado se convierte enseguida en decisiones concretas, y conviene saber cuáles para no dejarlo en un cajón.
En cotización y precios, es el dato que transforma «esto cuesta más o menos» en un coste por unidad defendible. Sin él, el precio se construye sobre intuiciones que suelen ser generosas con el cliente; el coste oculto de fabricar sin tiempos estándar describe con detalle lo que eso le hace al margen. En planificación, el estándar multiplicado por las piezas del pedido da las horas de trabajo que hay que encajar en el calendario de turnos, y es la base para calcular el plazo de entrega de un pedido con garantías. En capacidad y plantilla, alimenta directamente el cálculo del número de operarios y el reparto del trabajo entre estaciones. Y en mejora continua, comparar el estándar de antes y el de después es la única forma honesta de decir cuánto ha valido un cambio de método: sin estándar, la mejora se cuenta en sensaciones.
Por eso el estándar merece un mantenimiento mínimo: un responsable identificado, una revisión cuando cambia el método, el producto o el utillaje, y un registro del histórico de tiempos que permita ver la evolución del puesto. Un estándar vivo es un activo; un estándar caducado es un pasivo disfrazado de dato.
Errores frecuentes al calcular el tiempo estándar
- Cronometrar y no valorar. El tiempo observado no es el estándar. Sin valoración del ritmo, el estándar hereda la velocidad de quien trabajó durante la observación, y cambia con cada observador.
- Calcular sin suplementos. Un tiempo sin suplementos es un tiempo de laboratorio. Como muestra el ejemplo, la diferencia puede ser un turno completo por lote, y se arrastra a cotizaciones, plazos y costes.
- Aplicar suplementos por costumbre. Copiar el mismo porcentaje de siempre en puestos distintos es tan erróneo como no aplicar ninguno: los suplementos responden a las condiciones reales del puesto, y un puesto con trabajo en frío o con manipulación pesada no se suplementa como uno de montaje en banco.
- Olvidar la preparación del lote. Si la operación tiene montaje de utillaje o ajuste que se hace una vez por lote, ese tiempo hay que amortizarlo sobre las piezas del lote; para lotes cortos, puede pesar más que el propio trabajo de la pieza.
- Confundir el estándar con un récord. El tiempo más rápido observado no es el estándar: es el mejor caso. Establecer estándares sobre récords garantiza plantillas cortas, horas extras y un estándar que nadie en taller respeta.
- Congelar el estándar. El tiempo estándar es válido mientras lo sean el método, el producto y el utillaje. Si cambia cualquiera de los tres, el estándar se revisa; un estándar con tres años sin tocar es una hipótesis, no un dato. La guía sobre valoración del ritmo y estándares reales profundiza en cómo mantener estándares que el taller acepte.
Checklist para saber si tus tiempos son estándares de verdad
- ¿Cada tiempo estándar tiene registrado su tiempo medio, su valoración del ritmo y sus suplementos?
- ¿Los suplementos aplicados corresponden al puesto concreto, no a un porcentaje genérico de plantilla?
- ¿La preparación y los cambios de serie están amortizados sobre el lote?
- ¿Existe un responsable de revisar el estándar cuando cambia el método, el producto o el utillaje?
- ¿Las cotizaciones y los planes de producción usan estos tiempos, o siguen operando con las estimaciones de siempre?
- ¿El taller conoce y discute los estándares, o le llegan como una cifra impuesta?
Conclusión
Calcular el tiempo estándar es medir con criterio: tiempo medio observado, valoración del ritmo para llevarlo a ritmo normal y suplementos para llevarlo a la realidad del puesto. La fórmula cabe en una línea; el valor está en aplicarla con disciplina y en traducir el resultado a lo que la empresa decide con él: precios, plazos, plantillas y márgenes que se sostienen.
Empieza por una operación crítica —la que más pesa en tu coste o la que siempre descuadra el plazo— y calcúlala de principio a fin con la calculadora de tiempo estándar. Y si prefieres que el estudio se haga con método y quede documentado para decidir con datos, en ProdCont ayudamos a plantas industriales a medir sus tiempos, calcular sus estándares y planificar con garantías.